Geneza konfliktu: zderzenie dwóch filozofii motoryzacji
Rywalizacja Forda i Ferrari w wyścigach długodystansowych w latach 1966–1967 nie była jedynie sportowym pojedynkiem dwóch zespołów fabrycznych. Stanowiła bezpośrednie starcie dwóch odmiennych modeli biznesowych, inżynieryjnych i kulturowych. Po fiasku negocjacji w maju 1963 roku, kiedy Enzo Ferrari w ostatniej chwili zerwał rozmowy dotyczące przejęcia większościowego pakietu akcji swojej firmy przez Ford Motor Company, Henry Ford II podjął decyzję o zbudowaniu programu wyścigowego, którego jedynym celem było zdetronizowanie Scuderii na Circuit de la Sarthe.
Fiasko transakcji z 1963 roku jako katalizator zmian
Enzo Ferrari odmówił podpisania umowy z Dearborn w momencie, gdy zorientował się, że klauzule kontraktowe pozbawiają go autonomii w zarządzaniu działem wyścigowym (Scuderia Ferrari). Amerykański gigant zamierzał kontrolować budżet oraz decyzje dotyczące startów w Indianapolis 500 oraz 24 Hours of Le Mans. Dla Henry’ego Forda II zerwanie wielomiesięcznych negocjacji po audycie fabryki w Maranello było osobistą zniewagą. W odpowiedzi powołał komitet zadaniowy z budżetem rzędu kilkunastu milionów dolarów (równowartość setek milionów we współczesnej walucie), którego jedyną dyrektywą było: „Zbudować samochód zdolny pokonać Ferrari w Le Mans”.
Podejście przemysłowe kontra rzemieślnicza doskonałość
Wojna z lat 1966–1967 unaoczniła fundamentalną różnicę w zarządzaniu inżynierią wyścigową:
- Model Forda (amerykańska skala przemysłowa): Opierał się na nieograniczonym kapitale, zaawansowanych badaniach laboratoryjnych, symulacjach komputerowych (ówczesne komputery mainframe w Dearborn) oraz outsourcingu do wyspecjalizowanych podmiotów (Lola Cars, Shelby American, Holman-Moody, Kar Kraft).
- Model Ferrari (włoska szkoła rzemiosła i intuicji): Bazował na scentralizowanej strukturze pod wodzą Mauro Forghieriego, genialnego dyrektora technicznego. Ferrari dysponowało ułamkiem budżetu Forda, ale miało dekady doświadczenia w wyścigach endurance, zintegrowany proces produkcji silnika i podwozia pod jednym dachem oraz bezwzględną dyscyplinę zespołu fabrycznego.
Ewolucja platform: od wczesnych porażek do dojrzałych konstrukcji
Początki programu Forda w latach 1964–1965 zakończyły się pasmem kompromitacji technicznych. Konstrukcja Forda GT40 Mk I, oparta wstępnie na podwoziu Eric Broadley’s Lola Mk6 GT, cierpiała na niestabilność aerodynamiczną przy prędkościach powyżej 270 km/h oraz chroniczną awaryjność skrzyń biegów Colotti. Dopiero przekazanie programu Carrollowi Shelby’emu pod koniec 1964 roku i wdrożenie potężnej jednostki 7.0L (427 FE) w wersji Mk II stworzyło fundament pod zwycięstwo. Z kolei Ferrari systematycznie rozwijało serię prototypów P – od 275 P i 330 P2, przez P3 z 1966 roku, aż po arcydzieło inżynieryjne: Ferrari 330 P4 przygotowane na sezon 1967.
Architektura techniczna: Ford GT40 Mk II/Mk IV kontra Ferrari 330 P3/P4
Analiza inżynieryjna obu maszyn ujawnia diametralnie różne podejścia do tego samego wyzwania: jak utrzymać prędkość powyżej 300 km/h na prostej Mulsanne (Ligne Droite des Hunaudières) przy jednoczesnym zachowaniu integralności jednostki napędowej przez 24 godziny ciągłego obciążenia.
Jednostki napędowe: pojemność skokowa kontra wyrafinowanie głowicy
Ford postawił na sprawdzoną filozofię „no replacement for displacement”. Zastosowany w GT40 Mk II i Mk IV silnik 427 CI (6982 cm³) V8 z żeliwnym blokiem był pochodną jednostek sprawdzonych w wyścigach NASCAR. Charakteryzował się prostym rozrządem popychaczowym (OHV, dwa zawory na cylinder), ogromnym momentem obrotowym dostępnym od niskich obrotów i relatywnie niskim zakresem pracy (maksymalnie 6200–6500 obr./min). Silnik ten był ciężki, lecz niezwykle odporny na przegrzanie i mało wrażliwy na gorszą jakość paliwa.
Ferrari 330 P4 napędzane było silnikiem Tipo 237 – 4.0-litrowym (3967 cm³) V12 z aluminiowym blokiem, bezpośrednio inspirowanym technologią Formuły 1. Mauro Forghieri zaprojektował nowe głowice cylindrów z trzema zaworami na cylinder (dwa dolotowe, jeden wydechowy) i dwoma wałkami rozrządu w każdej głowicy (DOHC). Zasilany mechanicznym wtryskiem Lucas silnik kręcił się do 8000–8200 obr./min, generując niesamowity dźwięk i wysoką moc jednostkową z litra pojemności przy znacznie niższej masie własnej niż amerykańskie V8.
Aerodynamika, masy i konstrukcje nośne
Ford GT40 Mk II korzystał z ciężkiego, stalowego kadłuba samonośnego (monocoque), co windowało masę auta do ponad 1050 kg. W wersji Mk IV z 1967 roku Amerykanie zrobili gigantyczny krok naprzód: zastosowano nowatorską strukturę przekładkową (honeycomb) z klejonego aluminium, co drastycznie zwiększyło sztywność skrętną przy jednoczesnym obniżeniu masy i radykalnej poprawie aerodynamiki z długim, opływowym tyłem (tzw. J-car architecture).
Ferrari 330 P4 było lżejsze (sucha masa wynosiła poniżej 800 kg), bazując na przestrzennej ramie rurowej wzmocnionej nitowanymi panelami duraluminiowymi, które pełniły funkcję pół-monocoque’a. Nadwozie P4, dopracowane w tunelu aerodynamicznym Politechniki w Turynie, do dziś uznawane jest za jedno z najbardziej harmonijnych w historii motorsportu – zapewniało znakomity docisk w sekcjach krętych toru Circuit de la Sarthe, takich jak Maison Blanche czy Esses.
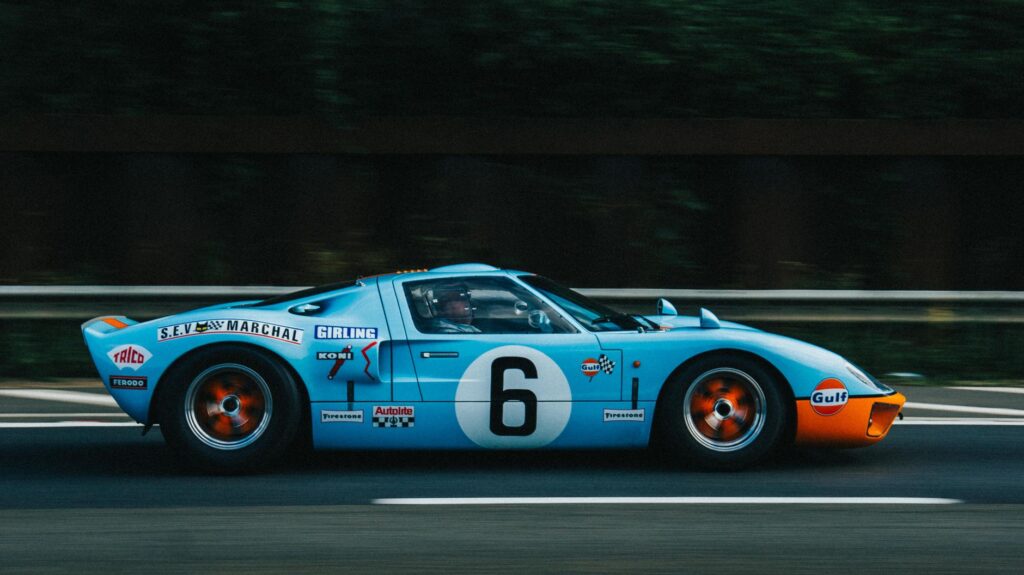
Tabela porównawcza: Ford GT40 Mk IV vs Ferrari 330 P4 (Specyfikacja 1967)
| Parametr techniczny | Ford GT40 Mk IV (1967) | Ferrari 330 P4 (1967) |
|---|---|---|
| Silnik | Ford 427 V8 (OHV, 2 zawory/cyl.) | Ferrari Tipo 237 V12 (DOHC, 3 zawory/cyl.) |
| Pojemność skokowa | 6982 cm³ (7.0 l) | 3967 cm³ (4.0 l) |
| Moc maksymalna | ok. 500 KM przy 6400 obr ./min | ok. 450 KM przy 8000 obr./min |
| Moment obrotowy | 640 Nm przy 5000 obr./min | 390 Nm przy 5500 obr./min |
| Konstrukcja nośna | Monocoque z płyt plastra miodu (aluminium) | Rama rurowa z panelami duraluminiowymi |
| Masa własna (sucha) | ok. 1000 kg | ok. 792 kg |
| Skrzynia biegów | Kar Kraft T-44 (4-biegowa manualna) | Ferrari Type 603 (5-biegowa manualna) |
| Prędkość maksymalna (Mulsanne) | 343 km/h | 320 km/h |
Procedura przygotowania operacji Le Mans: model inżynieryjny 1966–1967
Zwycięstwo na Circuit de la Sarthe w dobie rywalizacji Ford-Ferrari przestało być kwestią wyłącznie szybkiego samochodu. Wymagało wdrożenia rygorystycznej procedury operacyjnej, integrującej logistykę, testy zmęczeniowe podzespołów oraz zarządzanie pracą w alei serwisowej. Poniższy proces odzwierciedla kroki, które zadecydowały o triumfach Forda i pozwoliły Ferrari utrzymać pozycję groźnego rywala.
Krok 1: Weryfikacja cyklu zmęczeniowego jednostki napędowej
- Programowanie hamowni na podstawie telemetrycznych zapisów okrążenia: W 1966 roku Ford jako pierwszy zastosował zautomatyzowane hamownie silnikowe. Zarejestrowany na taśmie magnetycznej profil zmian biegów, przyspieszeń i hamowań z toru Le Mans odtwarzano w laboratorium w Dearborn przez pełne 48 godzin non-stop.
- Identyfikacja punktów krytycznych głowicy i układu korbowego: W przypadku silnika V8 427 FE sprawdzano odporność sprężyn zaworowych na zjawisko rezonansu przy 6400 obr./min. W Ferrari 330 P4 Mauro Forghieri testował szczelność i odporność termiczną 3-zaworowej głowicy Tipo 237 podczas długotrwałej pracy w zakresie 7500–8200 obr./min.
- Pomiar zużycia oleju w warunkach przeciążeń bocznych: Weryfikacja działania układu suchej miski olejowej przy długotrwałym przeciążeniu w łuku Indianapolis i na sekcji Esses.
Krok 2: Wdrożenie modułowego serwisu układu hamulcowego
- Instalacja szybkowymiennych zacisków i tarcz: Ogromna masa GT40 (ponad 1000 kg) rozpędzającego się do 340 km/h na prostej Mulsanne powodowała pękanie tarcz hamulcowych na skutek szoku termicznego. Phil Remington (główny inżynier Shelby American) zaprojektował system szybkozłączek przewodów hamulcowych i mocowań zacisków, co skróciło czas wymiany kompletnego układu hamulcowego z 25 minut do zaledwie 4 minut.
- Optymalizacja kanałów chłodzących: Kalibracja przepływu powietrza przez przednie wloty nadwozia tak, aby zminimalizować opór czołowy, utrzymując jednocześnie temperaturę tarcz poniżej 700°C w strefie dohamowania do zakrętu Mulsanne.
- Procedura docierania klocków przed montażem: Wstępne wygrzewanie materiału ciernego w piecach serwisowych, eliminujące ryzyko zeszzklenia powierzchni ciernej w trakcie pierwszych okrążeń po wyjeździe z boksu.
Krok 3: Zarządzanie aerodynamiką i stabilnością przy prędkościach granicznych
- Kalibracja splittera i tylnego spoilera: Równoważenie środka parcia aerodynamicznego. W modelu Mk IV wydłużony tył nadwozia redukował zawirowania powietrza, eliminując niebezpieczną tendencję do unoszenia przedniej osi, która nękała wczesne wersje Mk I.
- Kontrola przepływu powietrza przez chłodnice: Zastosowanie precyzyjnych kanałów wylotowych na masce, które nie tylko odprowadzały ciepło z wymienników, ale generowały dodatkowy docisk przedniej osi.
- Weryfikacja sztywności skrętnej poszycia: W GT40 Mk IV monitorowanie spoin klejonych struktury plastra miodu, zapobiegające odkształceniom aerodynamicznym pod wpływem naporu powietrza przy prędkościach rzędu 330–345 km/h.
Krok 4: Zarządzanie taktyką stintów i zużyciem paliwa
- Wyznaczenie limitów obrotowych dla kierowców: W zespole Shelby American wprowadzono rygorystyczny limit 6000 obr./min na pierwszych 18 godzin wyścigu, z opcją podniesienia do 6400 obr./min wyłącznie w fazie bezpośredniego ataku. Ferrari stosowało limity 7600 obr./min dla ochrony skrzyń Type 603.
- Obliczenie okna tankowania: Ze względu na mniejsze zużycie paliwa lżejsze Ferrari P4 mogło wykonywać dłuższe stinty o 2-3 okrążenia w porównaniu z potężnym V8 7.0L Forda. Zespół Forda musiał kompensować częstsze postoje wyższym tempem na prostej Mulsanne.
- Rotacja kierowców: Wdrożenie schematu maksymalnie trzygodzinnych sesji za kółkiem, minimalizującego spadek koncentracji przy nocnych przejazdach w deszczu i mgle w dolinie rzeki Sarthe.
Lista kontrolna (Checklista) przygotowania bolidu endurance
Zestawienie krytycznych punktów kontrolnych dla prototypów startujących w wyścigu 24-godzinnym, opracowane na podstawie doświadczeń zespołów Forda i Ferrari z lat 1966–1967:
Przed wyścigiem (kontrola techniczna i montaż)
- [ ] Sprawdzenie integralności spawów ramy rurowej (Ferrari) lub połączeń klejonych kadłuba honeycomb (Ford).
- [ ] Weryfikacja momentu dokręcenia centralnej nakrętki kół (mocowanie typu Rudge-Whitworth / Knock-off).
- [ ] Ciśnieniowa próba szczelności elastycznych zbiorników paliwa (tzw. aircraft-style fuel cells).
- [ ] Kontrola osiowania wału napędowego i stanu przegubów homokinetycznych półosi.
- [ ] Test szczelności układu wtryskowego (Lucas w Ferrari) lub gaźników Holley 4-barrel (w GT40 Mk II).
- [ ] Zabezpieczenie połączeń śrubowych zawieszenia drutem monterskim (safety wiring).
W trakcie pit-stopu (obsługa stanowiskowa)
- [ ] Kontrola grubości klocków i pęknięć powierzchniowych tarcz hamulcowych przy każdej zmianie opon.
- [ ] Uzupełnienie oleju silnikowego ze zbiornika zewnętrznego (procedura suchej miski).
- [ ] Inspekcja wzrokowa wlotów powietrza do chłodnic – usunięcie resztek gumy i owadów.
- [ ] Pomiar ciśnienia i temperatury opon w trzech strefach bieżnika (wewnętrzna, środkowa, zewnętrzna).
- [ ] Przetarcie przedniej szyby i reflektorów z filmu olejowego.
Po wyścigu / po zakończeniu stintu (analiza powyprawowa)
- [ ] Analiza spektrometryczna zużytego oleju pod kątem obecności cząstek łożyskowych (panewek).
- [ ] Pomiary mikrometryczne luzów zaworowych oraz naciągu łańcuchów/pasków rozrządu.
- [ ] Sprawdzenie stopnia zużycia kłów sprzęgłowych w kłowych skrzyniach biegów (dog-ring).
Najważniejsze ostrzeżenia i pułapki techniczne
Doświadczenia z edycji 1966 i 1967 uwypukliły szereg krytycznych ryzyk, których zlekceważenie prowadziło do natychmiastowej dyskwalifikacji lub zniszczenia pojazdu:
- Ostrzeżenie 1: Szok termiczny układu hamulcowego na prostej Mulsanne. Hamowanie z prędkości ponad 320 km/h do zaledwie 60 km/h na zakręcie Mulsanne bez wcześniejszego dogrzania tarcz powodowało natychmiastowe pękanie żeliwnych rotorów. Kierowcy musieli stosować delikatne dotknięcie pedału hamulca na 200 metrów przed właściwym punktem hamowania.
- Ostrzeżenie 2: Ryzyko kawitacji i zapowietrzenia zasilania paliwem. W wysokich temperaturach paliwo w pobliżu komory silnika zaczynało wrzeć (vapor lock). Niezbędne było stosowanie dodatkowych pomp wspomagających i izolacji termicznej przewodów paliwowych.
- Ostrzeżenie 3: Pułapka zespołowego finiszu pod dyktando marketingu. W 1966 roku próba zainscenizowania jednoczesnego przekroczenia linii mety przez trzy Fordy GT40 doprowadziła do utraty zwycięstwa przez Kena Milesa na rzecz Bruce’a McLarena z powodu reguły ACO dotyczącej przebytego dystansu (samochód McLarena startował z dalszej pozycji startowej, więc pokonał o kilkanaście metrów większy dystans).
- Ostrzeżenie 4: Przeciążenia zmęczeniowe skrzyń biegów. Skrzynie Colotti stosowane we wczesnych GT40 ulegały zniszczeniu pod wpływem potężnego momentu obrotowego silnika 427. Dopiero zastosowanie wzmocnionej przekładni Kar Kraft T-44 rozwiązało problem, choć wymagało bezwzględnego stosowania techniki międzygazu przy redukcjach.
Praktyczny finał: weryfikacja skuteczności metodologii w latach 1966–1967
Zastosowanie opisanych procedur przyniosło bezprecedensowe rezultaty w historii motorsportu, dokumentując triumf precyzyjnego planowania inżynieryjnego nad improwizacją:
- Le Mans 1966: Absolutna dominacja Forda GT40 Mk II – zajęcie 1., 2. i 3. miejsca. Zwycięska załoga Bruce McLaren / Chris Amon pokonała dystans 4843,09 km ze średnią prędkością 201,79 km/h, przerywając sześcioletnią serię zwycięstw Ferrari.
- Daytona 1967: Błyskawiczna odpowiedź Ferrari – model 330 P4 zajął 1., 2. i 3. miejsce na terenie rywala w wyścigu 24 Hours of Daytona, udowadniając doskonałość zbalansowanego podwozia i silnika V12 Tipo 237.
- Le Mans 1967 („Wyścig Stulecia”): Ostateczne starcie gigantów. Ford GT40 Mk IV prowadzony przez Dana Gurneya i A.J. Foyta jako pierwszy w historii przekroczył barierę 5000 km w 24 godziny (dokładnie 5232,9 km, średnia prędkość 218,03 km/h), wyprzedzając ścigające go Ferrari 330 P4 (Ludovico Scarfiotti / Mike Parkes) o 4 okrążenia.
Metodologia wdrożona przez oba zespoły zdefiniowała współczesne wyścigi długodystansowe: standaryzację modułowych napraw,
standaryzację modułowych napraw, rygorystyczne procedury laboratoryjnych testów zmęczeniowych oraz precyzyjne zarządzanie oknami pit-stopów w oparciu o zużycie materiałowe.
Kryteria weryfikacji gotowości bolidu przed startem w wyścigu 24h
Aby uznać przygotowanie pojazdu za zakończone sukcesem i dopuścić go do rywalizacji na dystansie dobowym, zespół inżynieryjny musiał uzyskać jednoznaczne potwierdzenie poniższych parametrów testowych:
- Odporność cieplna układu chłodzenia: Utrzymanie temperatury cieczy chłodzącej w przedziale 85–92°C oraz oleju silnikowego poniżej 115°C podczas symulacji 3 kolejnych stintów w warunkach pełnego obciążenia.
- Wydajność układu smarowania skrzyni biegów: Ciśnienie oleju w przekładni nie mniejsze niż 2,5 bara przy maksymalnej prędkości obrotowej na najwyższym biegu.
- Stabilność geometrii zawieszenia: Odchyłka kąta pochylenia kół (camber) oraz zbieżności nieprzekraczająca ±0,15° po 500 km jazdy testowej po nawierzchni o wysokim stopniu degradacji.
- Czas operacyjny serwisu kół i hamulców: Zdolność mechaników do przeprowadzenia pełnej procedury wymiany klocków i przednich tarcz w czasie poniżej 240 sekund w warunkach symulacji nocnej.
Rekomendacja operacyjna: W wyścigach historycznych prototypów klasy GT40 i 330 P4 kluczowe pozostaje bezwzględne przestrzeganie limitów obrotowych wyznaczonych na hamowni dynamicznej. Przekroczenie progu rezonansowego sprężyn zaworowych o zaledwie 200 obr./min skraca żywotność układu rozrządu o ponad 70%, co przy braku współczesnych odcięć elektronicznych stanowi główną przyczynę awarii jednostek z epoki.